
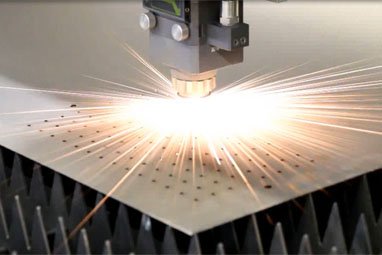
Przy produkcji detali stalowych liczą się zgodność z rysunkiem, powtarzalność w serii i gotowość elementu do dalszego montażu. Usługa cięcia laserowego odpowiada właśnie na te potrzeby, dlatego jest wybierana przez zakłady produkcyjne, wykonawców konstrukcji, producentów obudów i działy utrzymania ruchu. Proces wytwórczy się skraca, wzrasta wykorzystanie arkusza, a liczba operacji wykańczających spada.
W praktyce przemysłowej pod nazwami wycinanie laserowe i wypalanie laserem kryje się precyzyjna obróbka metalu sterowana komputerowo. Taki sposób pracy ułatwia realizację złożonych kształtów, otworów i konturów bez utraty powtarzalności. Przy dobrze przygotowanej dokumentacji detal wychodzi z maszyny gotowy do gięcia, spawania lub montażu.
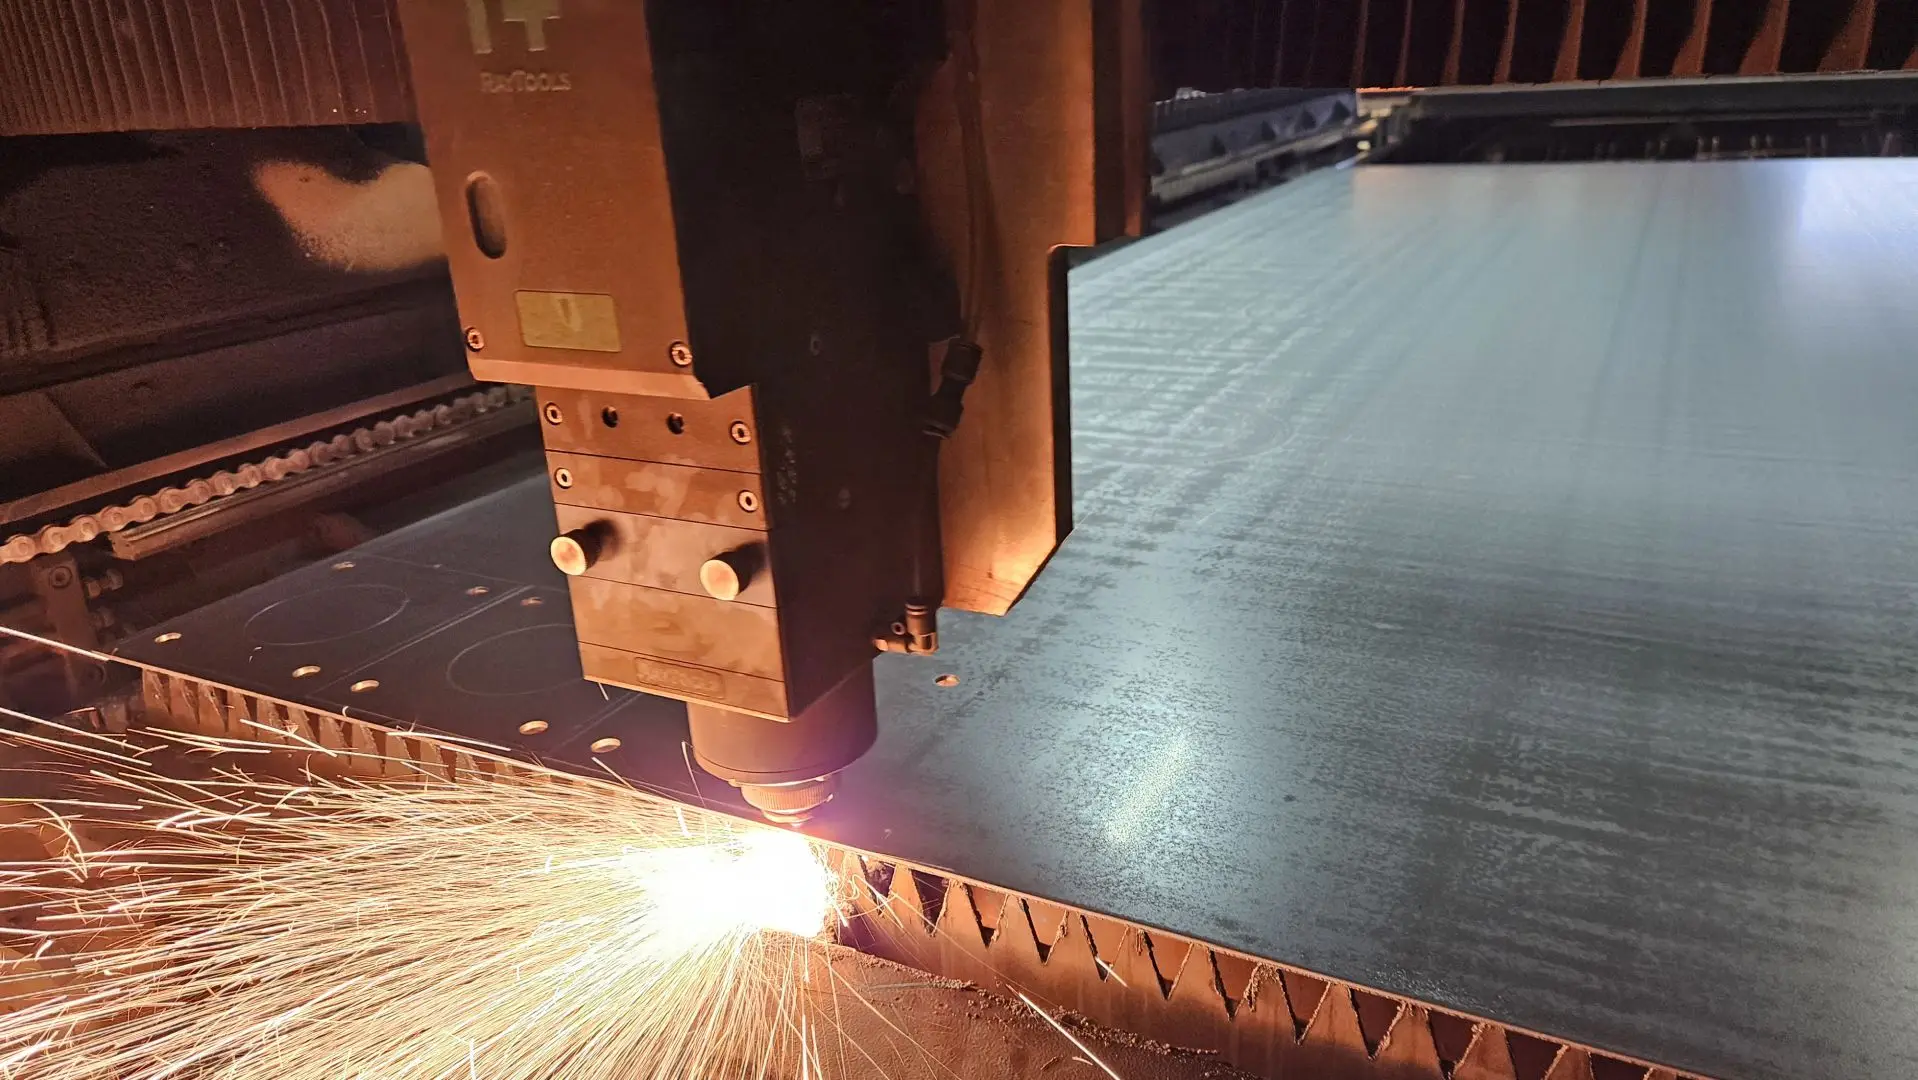
Precyzyjne detale z blachy zaczynają się od właściwej technologii
W obróbce blach laser stał się standardem, bo łączy dokładność z wysoką wydajnością. Automatyzacja procesu upraszcza obsługę, a system sterowania CNC utrzymuje zgodność geometrii nawet przy dużych seriach. Rozwój źródeł laserowych i udoskonalenie podzespołów sprawiły, że technologia jest dziś stabilna również przy wymagających projektach.
Dla planowania produkcji oznacza to przewidywalny proces, łatwiejsze harmonogramowanie i powtarzalny wynik bez uzależnienia od ręcznej pracy operatora.
Proces rozdzielania termicznego materiału pod kontrolą CNC
Wiązka lasera nie tnie mechanicznie, lecz punktowo rozdziela materiał energią cieplną. Laser światłowodowy skupia promień w układzie optycznym, a gaz techniczny o dużej czystości wydmuchuje stopiony metal ze szczeliny. W zależności od materiału i ustawień stosuje się cięcie przez topienie i wydmuchiwanie, cięcie przez wypalenie tlenowe albo cięcie przez odparowanie.
Przebieg jest powtarzalny i składa się z przebicia, prowadzenia promienia po zadanej trajektorii oraz kontrolowanego wyjścia z cięcia. Wycinarka laserowa CNC porusza głowicę zgodnie z programem, dlatego kształty, otwory i zamki montażowe zachowują wymiary zapisane w dokumentacji. Dla klienta oznacza to mniej ręcznych poprawek i łatwiejsze dopasowanie elementów na etapie montażu.
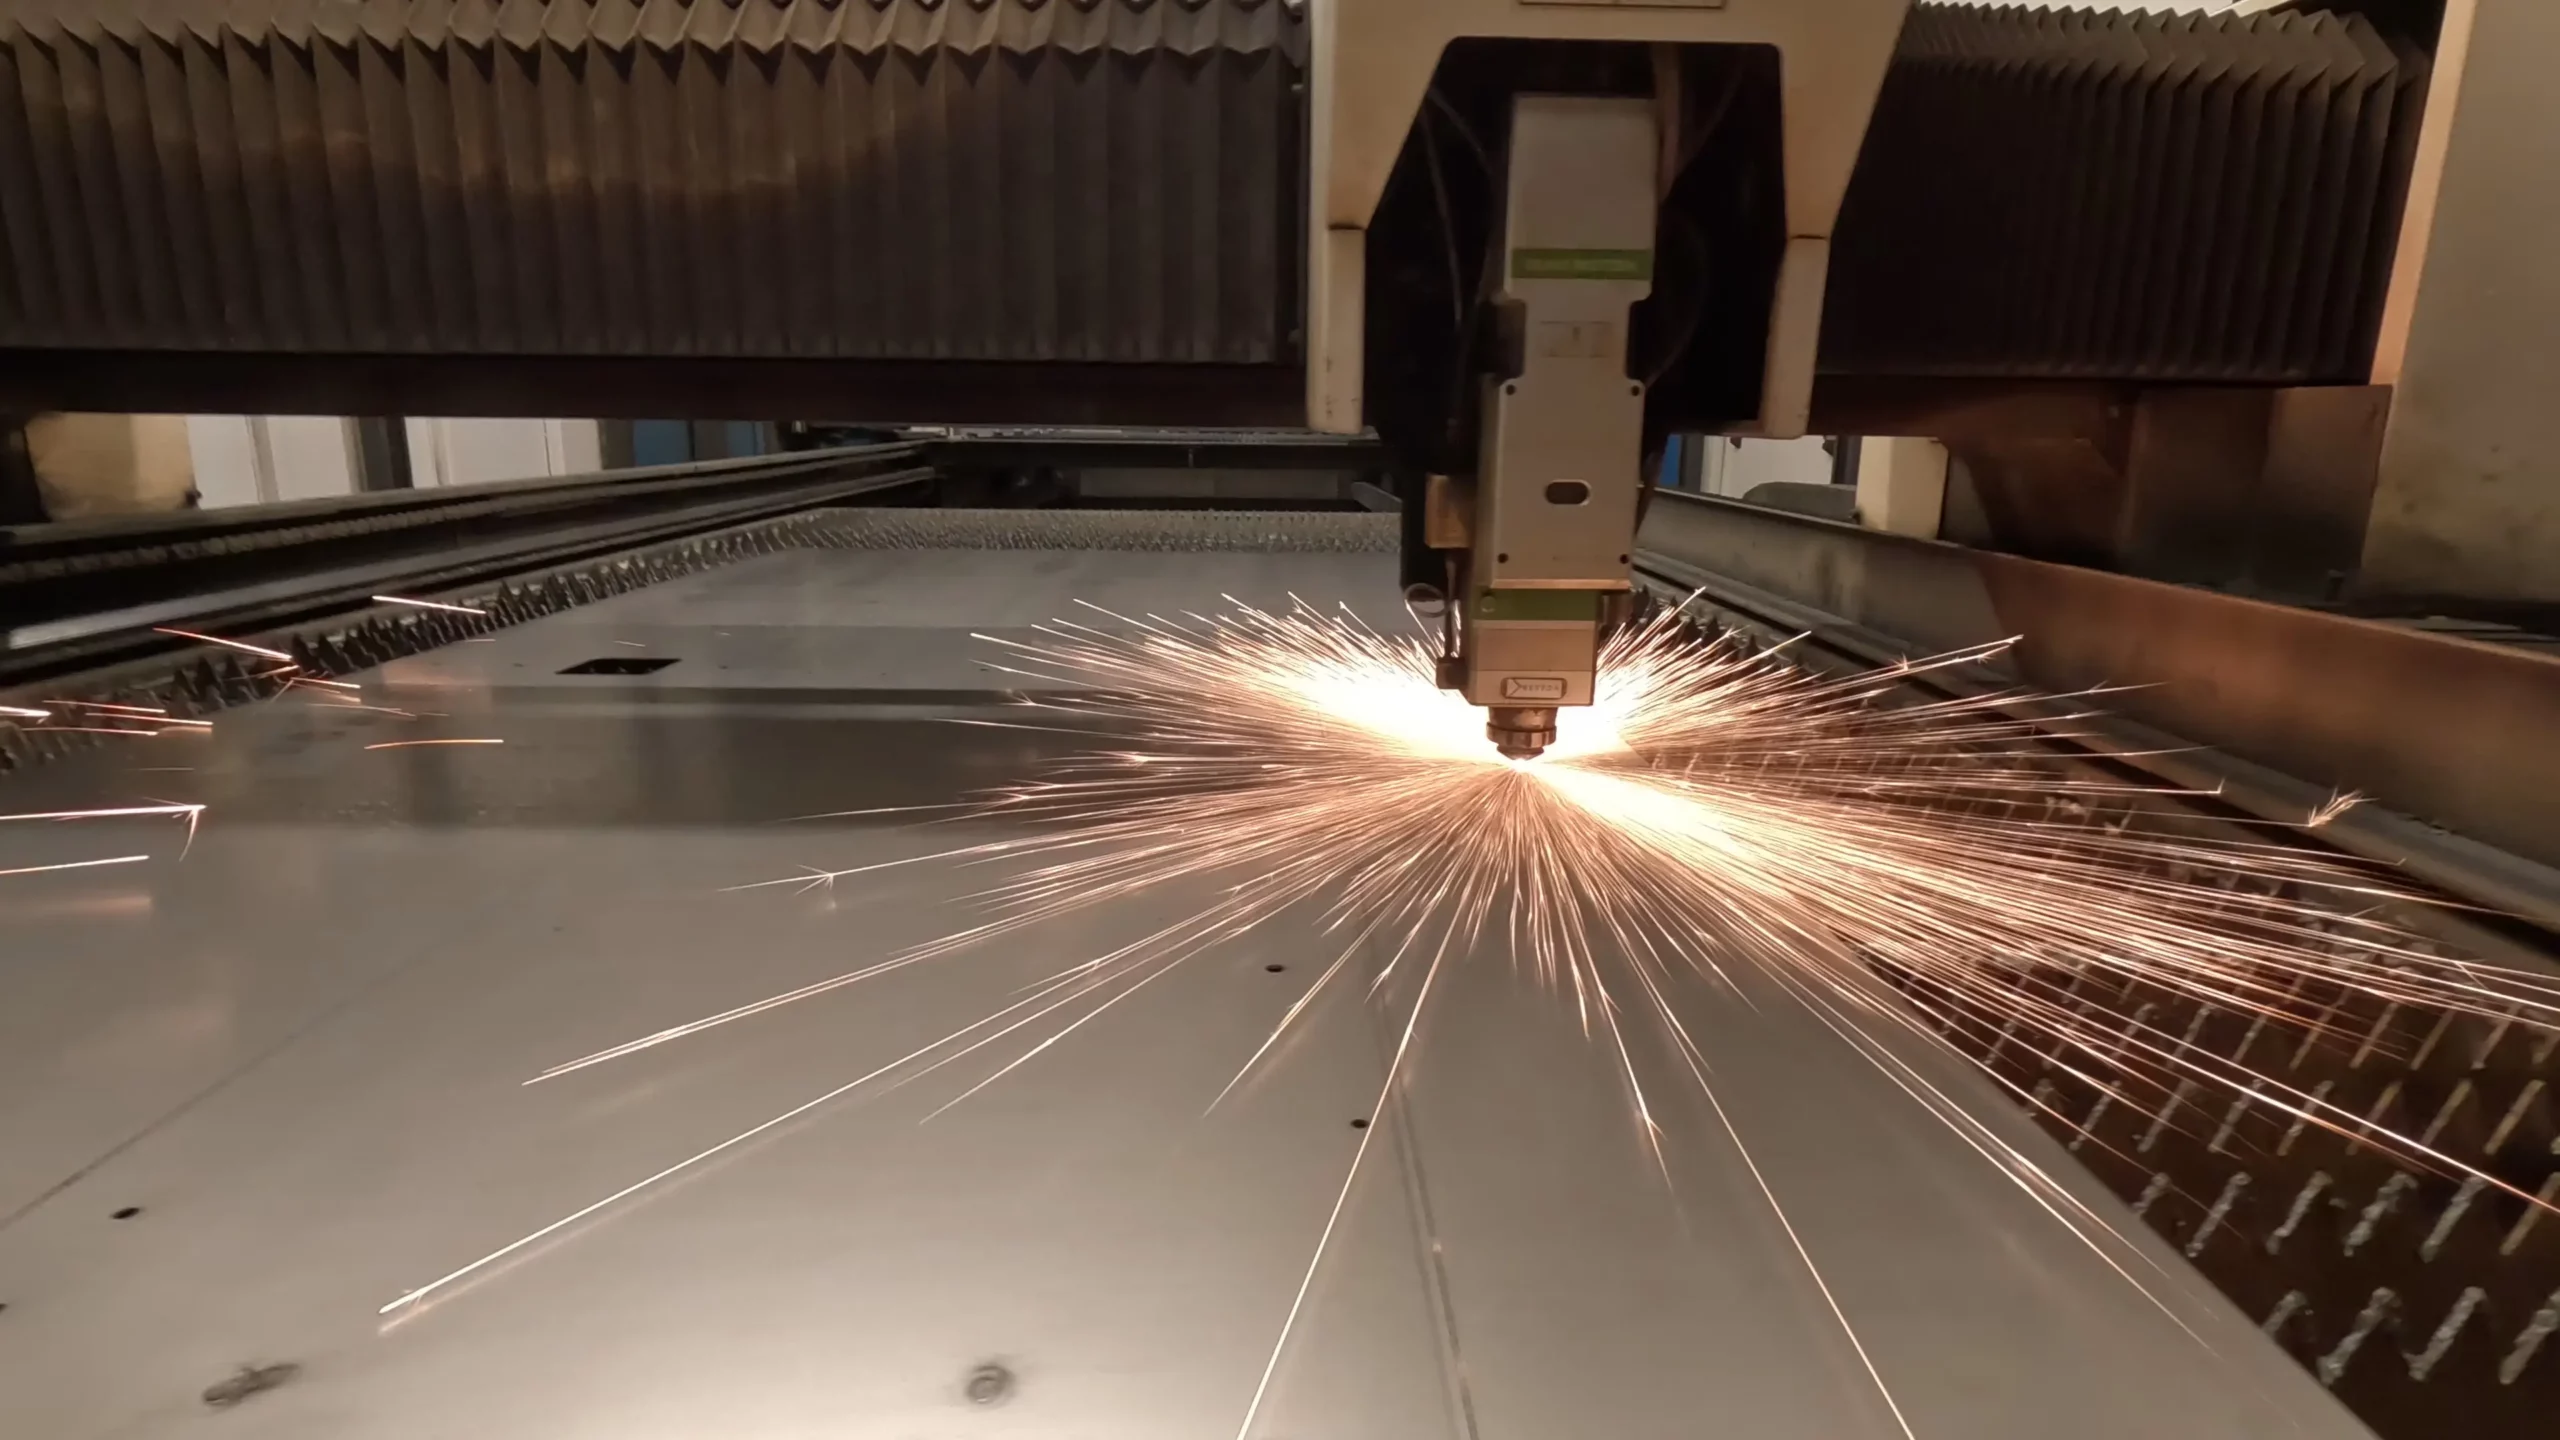
Laser daje przewagę tam, gdzie detal ma od razu trafić do montażu
Największa korzyść pojawia się wtedy, gdy detal ma od razu trafić do kolejnego etapu produkcji. Czysta krawędź i stabilne wymiary ograniczają dodatkowe wiercenie, frezowanie i szlifowanie, co obniża całkowity koszt elementu.
Zastosowania, w których wycinanie laserowe realnie skraca produkcję
Technologia sprawdza się przy elementach konstrukcyjnych, wspornikach, osłonach, obudowach, częściach maszyn i detalach wykończeniowych. Laser pozwala wykonać skomplikowane kontury, gęsto rozmieszczone otwory oraz zamki ułatwiające precyzyjne łączenie części. Przy produkcji seryjnej taka powtarzalność skraca montaż i stabilizuje jakość gotowego wyrobu.
Proces sprawdza się zarówno przy blachach stalowych, jak i przy detalach ze stali nierdzewnej, o ile parametry są dobrane do grubości i przewodności materiału. Taka elastyczność pozwala utrzymać jedną logikę produkcji przy różnych projektach, bez zmiany całego łańcucha obróbki.
Najczęściej zyskują na niej:
- konstrukcje stalowe wymagające dokładnego spasowania elementów
- produkcja obudów i osprzętu z dużą liczbą otworów technologicznych
- detale do gięcia i spawania, które muszą zachować geometrię po obróbce
- projekty architektoniczne i dekoracyjne, w których liczy się estetyka krawędzi
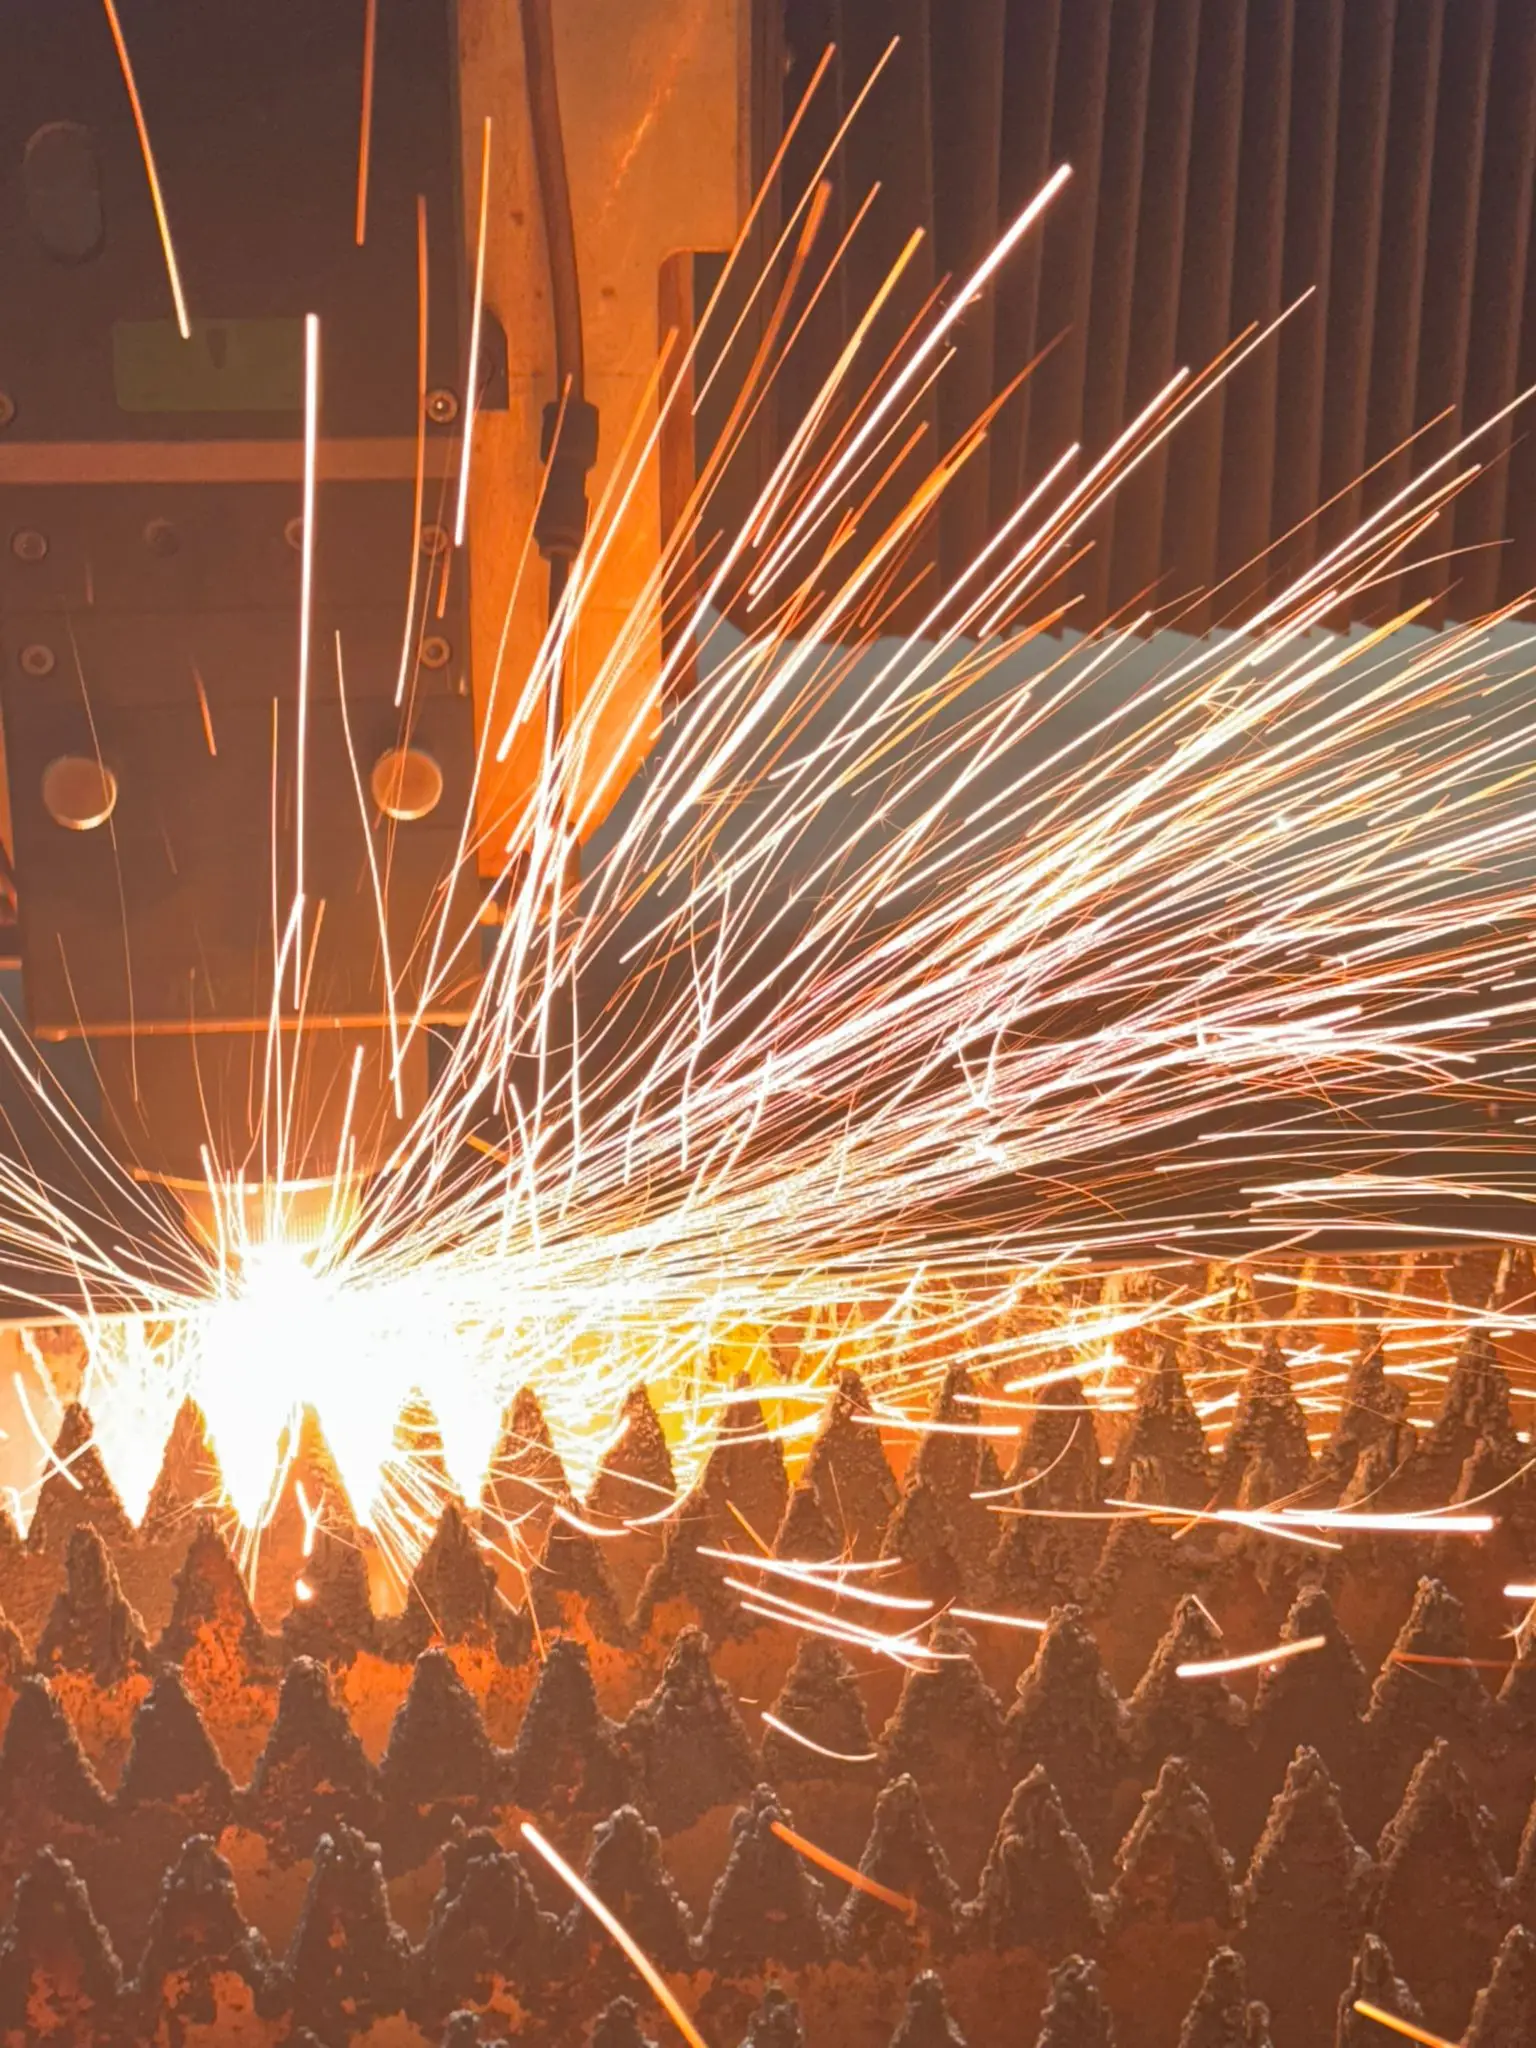
Dokładność lasera widać szczególnie na tle plazmy i cięcia mechanicznego
Dokładność lasera najlepiej widać w porównaniu z innymi metodami. Plazma bywa korzystna przy bardzo grubych materiałach, lecz przy cienkich i średnich blachach to laser zwykle daje dokładniejszy kontur oraz krawędź wymagającą mniejszej obróbki.
Szczelina cięcia i strefa wpływu ciepła decydują o jakości detalu
Metody mechaniczne rozdzielają materiał naciskiem narzędzia, więc przy skomplikowanych kształtach częściej ograniczają je promień narzędzia, zużycie ostrza oraz ryzyko odkształceń. Laser pracuje bezkontaktowo, dlatego lepiej odwzorowuje drobne promienie, małe otwory i ciasne naroża. Różnicę widać też w szerokości szczeliny cięcia, która pozostaje niewielka i pozwala efektywnie rozmieścić detale na arkuszu.
Jakość krawędzi oceniamy po gładkości, prostopadłości i braku nadlewu metalu. Mała strefa wpływu ciepła (HAZ) ogranicza przegrzewanie materiału, a zadzior na krawędzi cięcia pozostaje minimalny lub nie występuje wcale. Przy otworach o średnicy mniejszej niż grubość blachy potrzebne są indywidualne ustawienia przebicia, dlatego bezpieczniej projektować otwory co najmniej równe grubości arkusza.
Od pliku CAD do gotowego elementu liczy się czysta dokumentacja
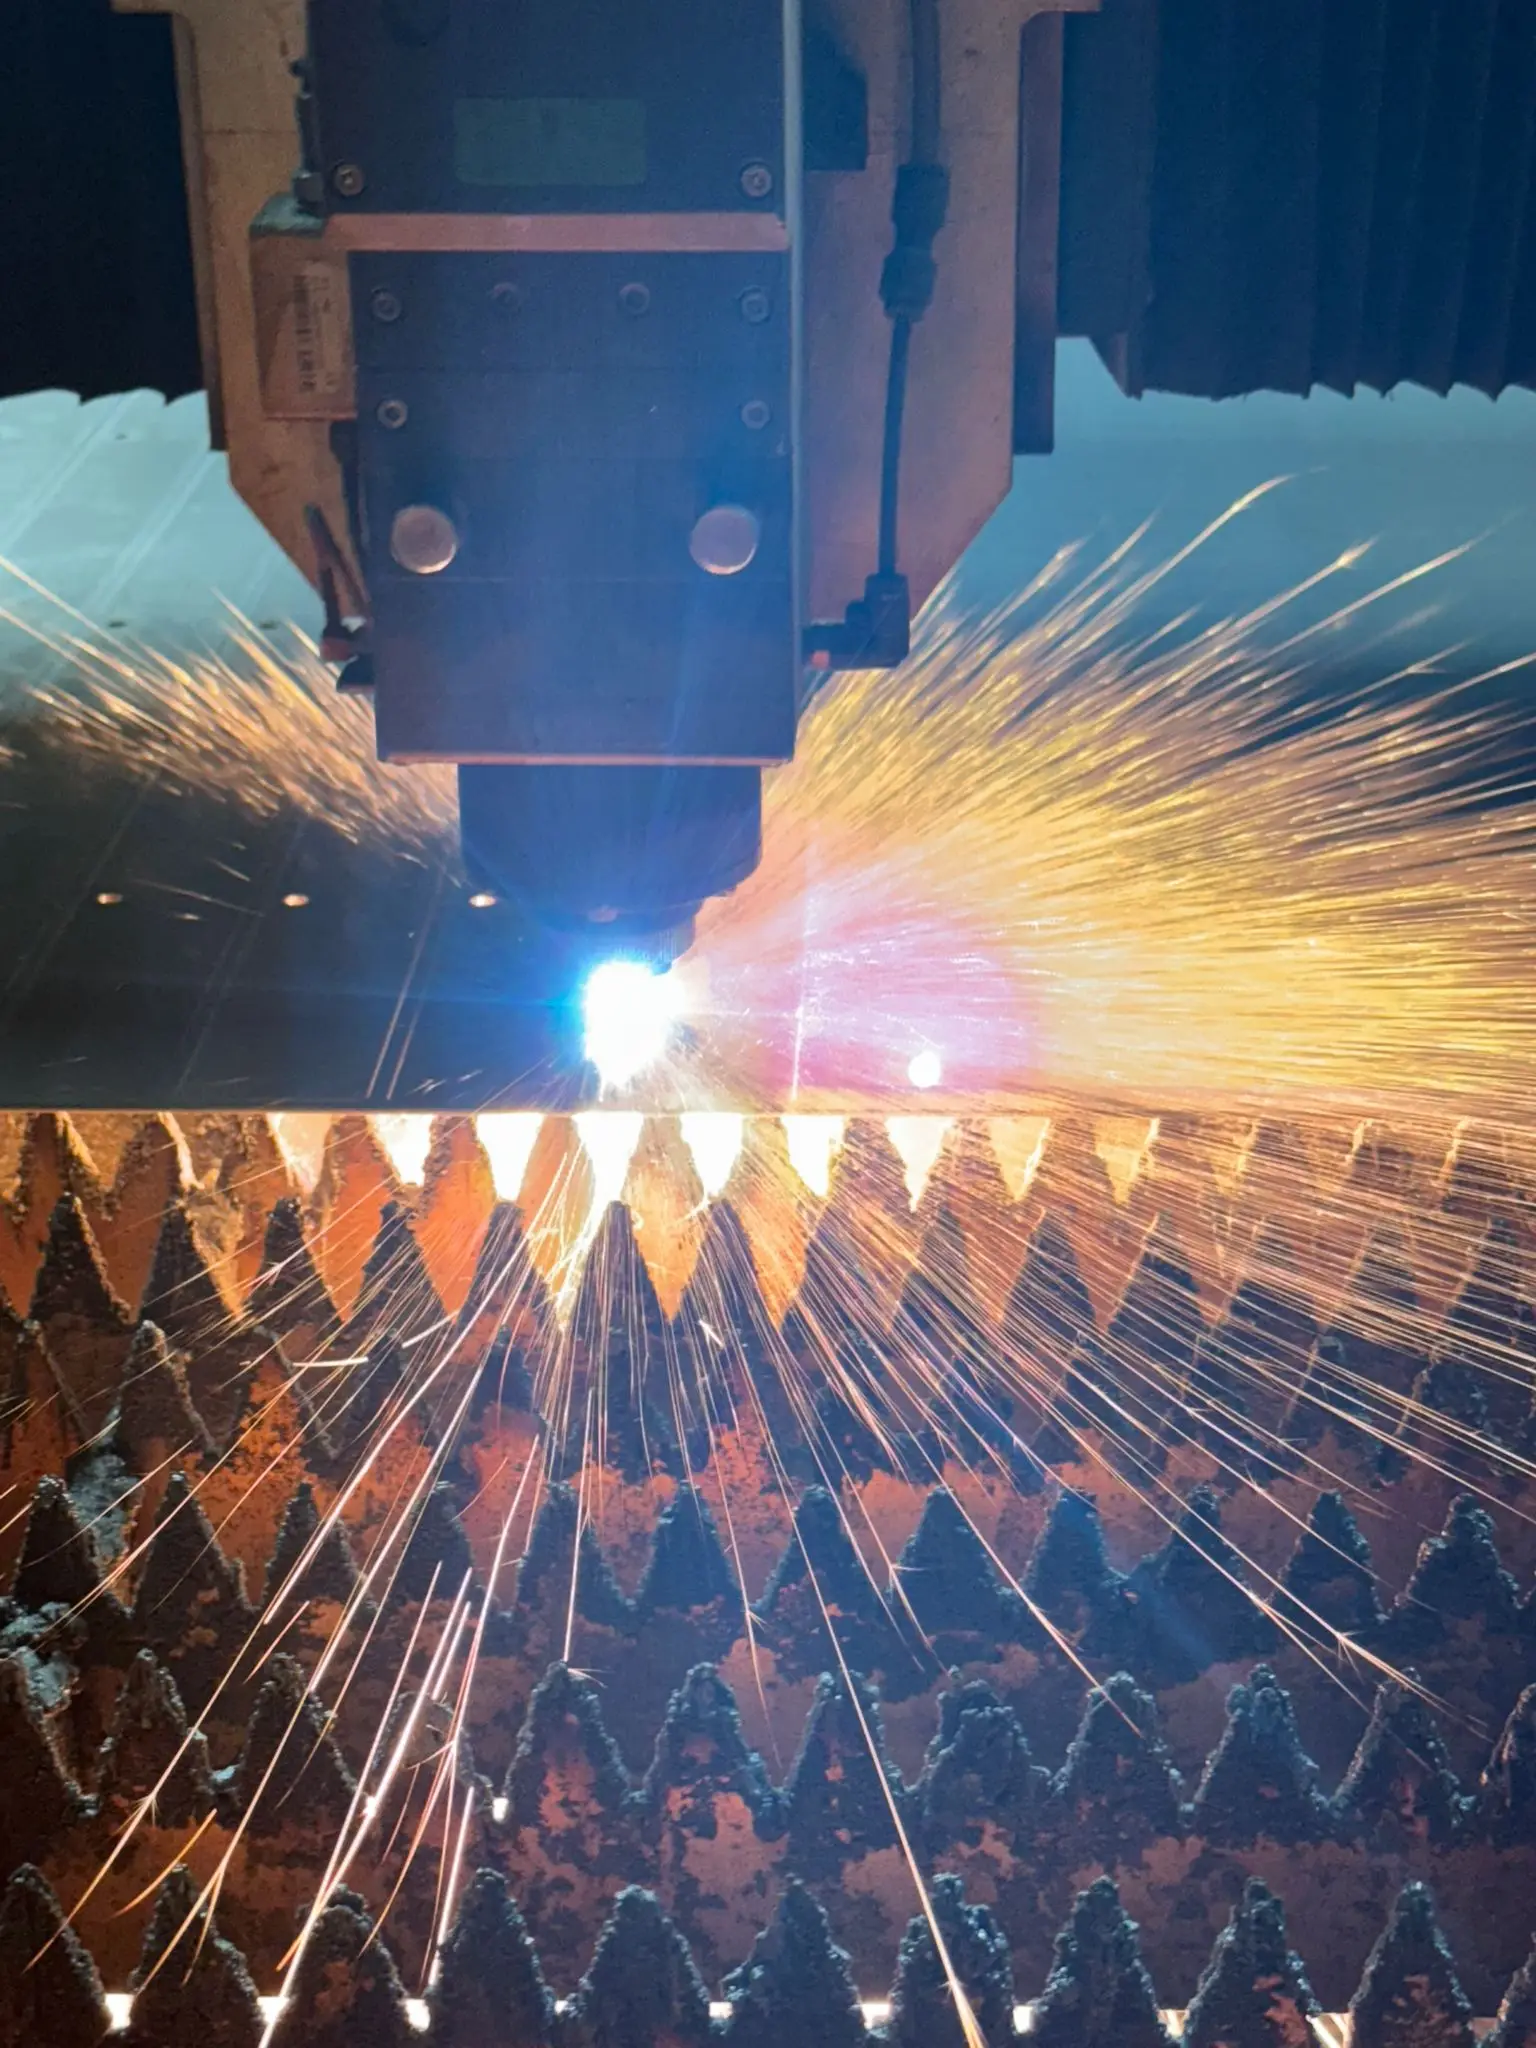
Dokumentacja techniczna decyduje o tym, czy detal wyjdzie zgodnie z założeniem już w pierwszym przebiegu. Czyste dane skracają przygotowanie programu, a poprawny plik eliminuje błędy geometrii, które potem przenoszą się na gotowy element.
Czystość wektorów ma bezpośredni wpływ na gotowy kształt, bo system sterowania CNC odtwarza geometrię dokładnie tak, jak została narysowana. Weryfikacja dokumentacji jest więc równie ważna jak samo cięcie.
Przebieg pracy na wycinarce laserowej CNC krok po kroku
Pliki CAD do cięcia laserowego powinny być zapisane w skali 1:1, w milimetrach, z zamkniętymi konturami i bez powielonych lub krzyżujących się linii. Programista sprawdza materiał, grubość blachy, wymagania dotyczące krawędzi oraz układ detali na arkuszu. Na tej podstawie dobierane są parametry procesu cięcia laserowego, w tym moc lasera podawana w kW, prędkość cięcia w m/min, położenie ogniska i rodzaj gazu wspomagającego.
Proces obejmuje:
- weryfikację pliku i geometrii detalu
- dobór materiału, grubości i gazu wspomagającego
- ustawienie programu oraz rozmieszczenie detali na arkuszu
- wykonanie przebicia i kontrolę pierwszej krawędzi
- cięcie właściwe z nadzorem operatora nad stabilnością procesu
- odbiór detali przeznaczonych do dalszej obróbki lub montażu
Jeżeli dokumentacja wymaga sprawdzenia, prześlij plik DXF lub rysunek przez formularz kontaktowy. Zweryfikujemy wykonalność, materiał i zakres obróbki przed uruchomieniem zlecenia.
Jakość krawędzi zależy od parametrów i doboru gazu
Stabilna jakość nie wynika z deklaracji, lecz z ustawień procesu i stanu maszyny. Właściwie dobrana moc, prędkość, ogniskowa, czysta optyka i sprawne chłodzenie decydują o tym, czy detal będzie wymiarowo powtarzalny i gotowy do dalszej obróbki.
Dobrze ustawiony proces widać na krawędzi i powtarzalności serii
Poprawnie dobrane parametry widać od razu na krawędzi. Równa powierzchnia cięcia, ograniczona chropowatość, niewielka HAZ i brak przyklejonego metalu oznaczają stabilny proces. Zbyt mała moc lasera albo zbyt duża prędkość powodują niedocięcie i strzępienie dolnej krawędzi, a zbyt wolny posuw zwiększa nagrzewanie, poszerza szczelinę cięcia i pogarsza estetykę detalu.
Im grubsza blacha, tym większej mocy wymaga źródło laserowe, bo promień musi skutecznie wytopić materiał na całym przekroju. Przy cienkich arkuszach stosuje się krótszą ogniskową, a przy materiałach powyżej 10 mm dłuższą, zwykle w zakresie od 200 do 250 mm, aby utrzymać stabilne przebicie i ciągłość szczeliny. Nieprawidłowe ustawienie ogniska daje krawędź stożkową, nierówną szerokość cięcia albo trudności z pełnym przebiciem materiału.
Dobór gazu wspomagającego zmienia zarówno tempo pracy, jak i wygląd krawędzi. Tlen jako gaz wspomagający przyspiesza cięcie stali węglowej, ale może pozostawić warstwę tlenków. Azot jako gaz wspomagający pozwala uzyskać czystą, jasną krawędź bez utlenienia, dlatego cięcie stali nierdzewnej z użyciem azotu wybiera się tam, gdzie detal ma pozostać estetyczny lub trafić do dalszego wykończenia. W części zastosowań stosuje się też sprężone powietrze, gdy liczy się koszt procesu.
Przed lakierowaniem proszkowym po cięciu tlenowym warto usunąć tlenki mechanicznie lub przez piaskowanie, bo poprawia to przyczepność powłoki. Decyzję o zleceniu usługi ułatwiają konkretne korzyści:
- powtarzalne wymiary detali, które upraszczają montaż bez poprawek
- gładkie krawędzie, które ograniczają potrzebę gratowania i dalszego szlifowania
- mała szerokość szczeliny, która poprawia wykorzystanie arkusza
- mniejsza liczba operacji technologicznych, która skraca cały proces wytwórczy
- sterowanie CNC, które stabilizuje jakość w krótkich i długich seriach
Aby zamówić cięcie laserowe, skontaktuj się z naszym działem technicznym i dołącz dokumentację detalu. Przygotujemy zakres obróbki oraz potwierdzimy warunki realizacji.
Najważniejsze korzyści i zasady cięcia laserowego
- Wybieraj cięcie laserowe, gdy potrzebujesz detali stalowych zgodnych z rysunkiem, powtarzalnych w serii i gotowych do montażu.
- Wykorzystuj sterowanie CNC, aby precyzyjnie odwzorować złożone kształty, otwory i zamki montażowe bez ręcznych poprawek.
- Skracaj produkcję dzięki czystej krawędzi, która ogranicza wiercenie, frezowanie, szlifowanie i inne operacje wykańczające.
- Porównuj technologie świadomie, bo laser przy cienkich i średnich blachach zwykle daje dokładniejszy kontur niż plazma i cięcie mechaniczne.
- Przygotowuj poprawne pliki CAD i DXF, ponieważ zamknięte kontury, skala 1:1 i czysta geometria decydują o jakości gotowego elementu.
- Dobieraj moc lasera, prędkość cięcia, ogniskową i gaz wspomagający do materiału oraz grubości blachy, aby uzyskać gładką krawędź i stabilną jakość serii.
- Stosuj azot tam, gdzie liczy się estetyczna krawędź bez utlenienia, a po cięciu tlenowym usuwaj tlenki przed lakierowaniem proszkowym.
Napisz do nas
Formularz zapytania
dla firmFormularz zapytania
dla osób prywatnych


